
 您當(dāng)前的位置是:
平口鉗怎么選才不會(huì)踩坑?新手指南
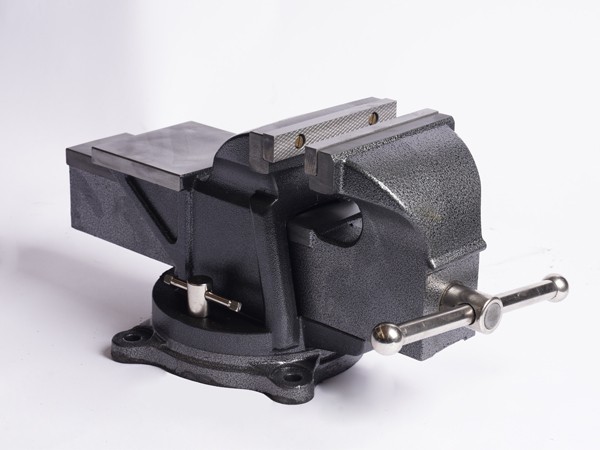
選購(gòu)平口鉗首先要明確使用場(chǎng)景,避免盲目追求大規(guī)格。對(duì)于日常小型修理或輕負(fù)荷作業(yè),小型平口鉗即可滿足需求;而重負(fù)荷或工業(yè)級(jí)加工,則需選擇夾持力強(qiáng)的型號(hào)。需要注意的是,并非尺寸越大越好,例如200mm規(guī)格的平口鉗自重較高,占用空間大,對(duì)于常規(guī)加工而言,100–150mm規(guī)格往往更具靈活性和性?xún)r(jià)比。此外,還需根據(jù)常用工件的厚度和長(zhǎng)度,合理選擇鉗口寬度與開(kāi)口范圍,確保夾持范圍匹配。
關(guān)注材質(zhì)與鉗口硬度
平口鉗的耐用性很大程度上取決于材質(zhì)和鉗口硬度。鉗體通常采用鑄鐵、合金鋼或不銹鋼,其中合金鋼強(qiáng)度高、剛性好,適合重負(fù)荷作業(yè);不銹鋼則適合潮濕或腐蝕性環(huán)境。鉗口硬度直接影響耐磨性和抗變形能力,優(yōu)質(zhì)產(chǎn)品的鉗口硬度通常在HRC50以上,部分精密型號(hào)可達(dá)HRC58-62。硬度不足的鉗口在長(zhǎng)期夾持硬物后容易出現(xiàn)凹陷或磨損,導(dǎo)致夾持精度下降。
檢查幾何精度與防翹設(shè)計(jì)
精度是衡量平口鉗性能的核心指標(biāo)。一般工業(yè)級(jí)平口鉗的平行度應(yīng)控制在0.015mm/100mm以?xún)?nèi),垂直度在0.02mm/100mm以?xún)?nèi);高精密型號(hào)可達(dá)0.005mm/100mm。選購(gòu)時(shí),應(yīng)檢查鉗口是否平整、開(kāi)口是否對(duì)稱(chēng)。此外,在進(jìn)行重切削時(shí),工件容易因受力向上翹起,因此建議選擇帶有防翹設(shè)計(jì)(如側(cè)壓板鎖定結(jié)構(gòu)或加強(qiáng)筋)的型號(hào),以確保夾持穩(wěn)固,避免加工過(guò)程中發(fā)生位移。
確認(rèn)安裝接口與底座穩(wěn)固性
安裝接口的匹配度直接影響使用效率。不同機(jī)床的工作臺(tái)T型槽尺寸各異(如國(guó)產(chǎn)銑床常用14mm或18mm,進(jìn)口設(shè)備多為12mm或22mm),選購(gòu)前必須確認(rèn)平口鉗底座的T型槽適配公差,避免買(mǎi)回后無(wú)法安裝或緊固不牢。同時(shí),底座設(shè)計(jì)應(yīng)平整穩(wěn)固,確保在長(zhǎng)時(shí)間使用過(guò)程中不發(fā)生松動(dòng)或變形。若需要頻繁移動(dòng)或調(diào)整位置,可考慮帶有快速夾緊裝置的型號(hào),以提升操作便捷性。
重視品牌售后與避坑誤區(qū)
選購(gòu)時(shí)切勿陷入“便宜即劃算”的誤區(qū)。市面上部分廉價(jià)臺(tái)虎鉗缺乏機(jī)床級(jí)安裝基準(zhǔn)和精磨面,裝上機(jī)床后容易震動(dòng)松動(dòng),不適合中高速切削。建議優(yōu)先選擇具有質(zhì)量認(rèn)證和良好口碑的品牌,并關(guān)注其售后服務(wù)政策,如質(zhì)保期和鉗口免費(fèi)更換次數(shù)等。首次合作或大批量采購(gòu)前,建議先采購(gòu)少量樣品進(jìn)行產(chǎn)線適配驗(yàn)證,確認(rèn)其夾緊力衰減測(cè)試和幾何精度達(dá)標(biāo)后,再進(jìn)行全面采購(gòu),從而降低綜合使用成本。