
 您當前的位置是:
平口鉗夾持力不足怎么調整?
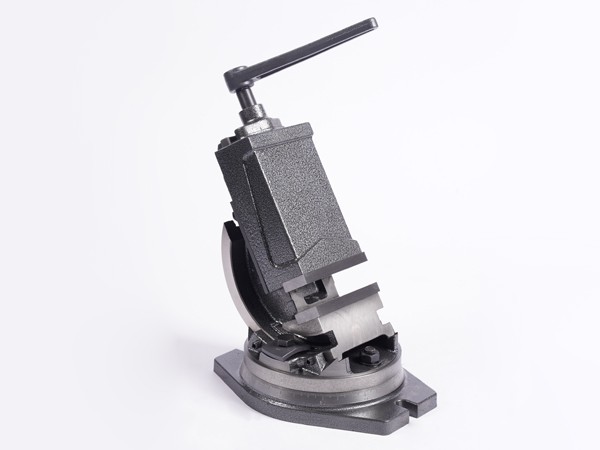
在機械加工和鉗工操作中,平口鉗是固定工件的關鍵工具。當遇到工件夾不緊、容易滑動或加工時發生位移的情況時,通常意味著平口鉗的夾持力出現了不足。通過科學的排查與調整,可以有效恢復其夾持性能。
規范操作,合理施加夾緊力
夾持力不足有時并非設備故障,而是操作手法不當所致。在夾緊工件時,應避免使用蠻力猛扳手柄,這不僅容易導致工件變形,還可能損壞絲杠。建議采用“兩段式夾緊法”:先用手輕推工件使其靠緊固定鉗口和墊鐵,再緩慢轉動手柄至初步接觸,最后用單手適度加力擰緊。多數情況下,手柄旋轉到位后額外加1/4至半圈即可獲得理想的夾緊力。
清潔潤滑,保障傳動順暢
平口鉗的傳動系統如果積聚了鐵屑、油泥或發生銹蝕,會導致摩擦力增大,使得操作者施加的力無法有效轉化為夾緊力。因此,必須定期清理絲杠、導軌以及鉗口內部的雜質。清理后,在絲杠和導軌上涂抹適量的高粘附性潤滑脂(如鋰基脂),這不僅能減少機械磨損,還能保證夾緊力傳遞的順暢與穩定。
檢查鉗口,及時更換磨損件
鉗口是直接接觸工件的部位,長期使用后表面齒紋容易變平,導致摩擦力下降,出現“打滑”現象。如果確認工件表面平整且夾緊力度已經足夠,但工件依然滑動,應重點檢查鉗口狀態。對于磨損嚴重的鉗口,應及時進行修磨或直接更換新的鉗口,以恢復其應有的摩擦力和夾持效果。
排查絲杠,修復傳動間隙
如果轉動手柄時感覺有明顯的空轉或松動,說明絲杠或螺母已經磨損,導致傳動間隙過大。這種情況下,夾緊力會大幅減弱。此時需要檢查絲杠螺母的配合情況,必要時調整間隙或更換磨損的絲杠組件。此外,還要檢查手柄是否完好,損壞的手柄無法提供足夠的杠桿力,也會影響夾緊效果。
針對液壓鉗,補充液壓油
對于帶有液壓增壓功能的平口鉗,夾持力不足往往是因為液壓缸內部缺油或存在泄漏。當發現搖動手柄時感覺“發空”或夾緊無力,可以嘗試通過注油口向液壓缸內補充適量的液壓油或齒輪油。注油后手動按壓測試,確認壓力恢復正常后再重新裝回組件,即可恢復其液壓夾緊功能。
優化裝夾,確保受力均勻
工件放置不當也會導致局部夾持力不足。裝夾前必須確保工件底面與墊鐵、鉗口之間沒有鐵屑等異物。對于剛性不足的薄壁件或異形件,單純依靠鉗口夾緊容易產生彈性變形,導致夾緊力“虛假”。此時應配合使用V型塊、墊鐵或輔助支撐,確保夾緊力均勻分布,從而獲得穩固的夾持效果。