
 您當(dāng)前的位置是:
平口鉗夾持高度不夠怎么墊高才安全?
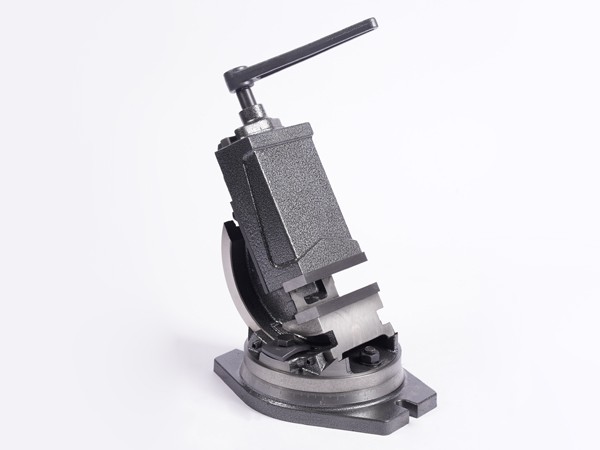
在機(jī)械加工中,平口鉗是固定工件的常用夾具。當(dāng)工件尺寸較小或夾持高度不足時,若不采取合理的墊高措施,不僅容易在加工過程中損傷鉗口,還可能因切削力過大導(dǎo)致工件移位甚至引發(fā)安全事故。因此,科學(xué)、安全地墊高工件是保障加工質(zhì)量的重要環(huán)節(jié)。
選用等高平行墊鐵
墊高工件時,應(yīng)優(yōu)先選用經(jīng)過精磨的等高平行墊鐵。墊鐵需放置在工件底部的受力點下方,確保支撐穩(wěn)固且不懸空。對于短工件,通常使用兩塊墊鐵;長工件則需三到四塊,并保持間距均勻。墊鐵的高度應(yīng)使工件的被加工面高出鉗口5至10毫米,過低容易銑傷鉗口,過高則會在加工時產(chǎn)生顫刀現(xiàn)象,影響表面粗糙度。
確保基準(zhǔn)面清潔平整
裝夾前,必須徹底清理平口鉗導(dǎo)軌、固定鉗口以及工件基準(zhǔn)面上的鐵屑和油污。哪怕只有0.01毫米厚的微小雜質(zhì),在強(qiáng)大的夾緊力作用下也會導(dǎo)致工件翹曲變形。同時,工件與墊鐵、鉗口接觸的平面必須平整,以確保夾緊力能夠均勻傳遞,防止工件在受力時發(fā)生傾斜或松動。
規(guī)范夾緊與敲擊找平
在夾緊過程中,應(yīng)先將工件靠緊固定鉗口和墊鐵,然后進(jìn)行適度預(yù)緊。此時,可使用銅棒輕輕敲擊工件的上表面及側(cè)面,利用震動使工件與墊鐵完全貼合。對于已加工的光潔表面,嚴(yán)禁使用鐵錘直接敲擊,以免留下壓痕或損傷表面。確認(rèn)貼合緊密后,再施加最終夾緊力,切忌使用加力桿過度死擰,防止工件產(chǎn)生塑性變形。
檢查貼合度與剛性支撐
夾緊完成后,必須用手嘗試抽動底部的墊鐵,檢查其是否松動。如果墊鐵能夠被輕易抽出,說明工件底部并未真正貼實,此時必須松開重新裝夾。此外,對于剛性較差或薄壁類工件,在墊高和夾緊時還需在薄弱部位增加輔助支撐,或在鉗口處墊上0.5至1毫米厚的銅皮,以分散夾緊力,防止工件因受力過大而發(fā)生變形。
嚴(yán)禁違規(guī)操作與防護(hù)
在墊高和裝夾過程中,嚴(yán)禁在活動鉗身或工件的光滑平面上進(jìn)行敲擊,以免破壞平口鉗的精度或損傷工件。若工件底部存在懸空區(qū)域,絕對不能僅靠平口鉗的夾緊力來彌補(bǔ),必須使用可調(diào)千斤頂或輔助墊塊在懸空處進(jìn)行可靠支撐,確保切削過程中的受力均勻與絕對安全。