
 您當前的位置是:
平口鉗的使用注意事項有哪些
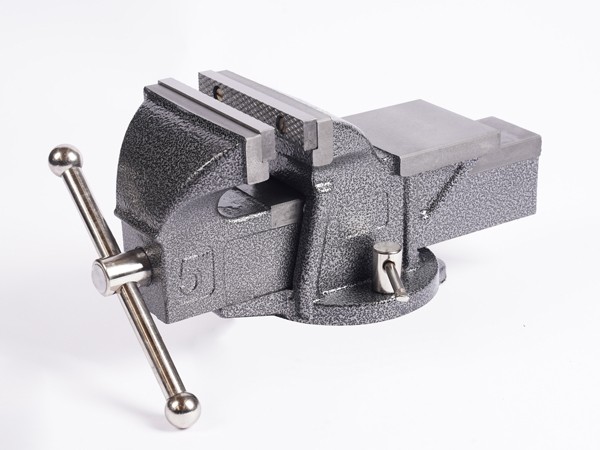
在使用平口鉗之前,首要任務是確認設備狀態。操作者需仔細檢查鉗口是否存在崩缺或過度磨損,活動鉗口與固定鉗口的平行度誤差應控制在合理范圍內。同時,必須用毛刷或棉紗徹底清除導軌面、鉗口及工作臺上的鐵屑、油污等雜質。任何微小的異物都可能在夾緊時硌傷工件表面,甚至導致夾持不穩。
科學選擇夾持位置與支撐
正確的裝夾位置是保證加工精度的基礎。工件應盡量夾持在鉗口的中部,避免偏置受力。對于長工件或懸伸較長的部位,必須在下方墊入等高塊進行支撐,以防止切削力引起振動或彎曲變形。此外,工件的被加工面必須高出鉗口平面,若高度不足,應使用平行墊鐵將工件墊高,確保加工順利進行。
精準控制夾緊力與防護
夾緊力的控制直接關系到工件的完整性和設備的壽命。使用手柄加力時,感覺阻力明顯增大即可,切忌使用加長套管過度擰緊,以免造成工件變形或鉗口受損。在夾持已加工表面或軟質材料(如鋁合金)時,必須在鉗口與工件之間墊入銅皮、鋁皮或專用軟鉗口,這不僅能防止工件表面留下壓痕,還能有效保護鉗口免受損傷。
規范操作與防敲擊原則
在裝夾過程中,為確保工件底面與墊鐵緊密貼合,可以一面夾緊,一面用銅棒或木錘輕擊工件上平面,但嚴禁使用鐵錘等硬物直接敲打鉗身或活動鉗口,以免破壞平口鉗的精度。此外,操作者應確保手部遠離切削區域,遵守基本的安全規范,防止在加工過程中發生意外傷害。
特殊工件的針對性處理
面對薄壁件、細長桿或異形件等剛性不足的工件時,需采取特殊的裝夾策略。薄壁件極易因夾緊力而發生橢圓變形,應采用寬鉗口增大接觸面積,并適當減小夾緊力;對于圓柱形工件,建議臥放在V型塊中再用平口鉗輕夾定位,避免直接夾持造成滾動或壓痕。剛性較差的部位必須提前墊實支撐,防止加工時產生位移。
加工中的動態監控與調整
在切削加工過程中,切屑容易堆積在鉗口與工件之間,造成局部壓強劇增,壓出凹坑。因此,應定期使用壓縮空氣或毛刷清理切屑。同時,切削參數的選擇需合理,避免因切削力過大導致工件在鉗口中微動,產生振紋。對于精密加工,還需考慮連續加工發熱導致的熱膨脹因素,必要時采用冷卻液或分段加工策略,防止冷卻后尺寸發生變化。