
 您當前的位置是:
工業平口鉗的維護方法有哪些呢
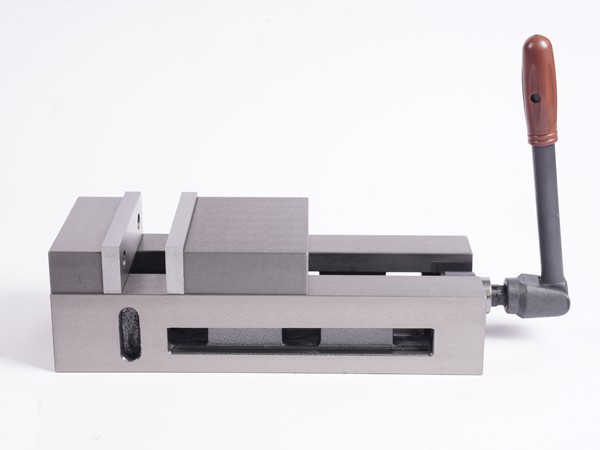
工業平口鉗作為機械加工中應用廣泛的通用夾具,其精度保持與使用壽命直接關系到工件裝夾穩定性與加工質量。規范的維護保養不僅能延長設備使用周期,還能有效降低因夾具狀態不良導致的工件變形、表面損傷等問題。掌握科學的維護方法,是保障生產效率和加工精度的基礎。
日常清潔與防銹處理
每次使用前后應及時清潔平口鉗。用毛刷清除鉗口、導軌面及工作臺上的鐵屑、油污和灰塵,避免雜質硌傷工件表面或影響傳動順暢。對于精密加工場景,建議用干凈棉紗蘸酒精擦拭鉗口,去除殘留油脂。清潔后需徹底擦干,防止水分殘留引發銹蝕。
長期閑置時,應將鉗口移動至最大位置,徹底清理后在導軌面、絲桿及鉗口表面涂抹防銹油,并用油紙或塑料膜包裹存放于干燥通風環境中。若發現輕微銹跡,可用400目以上工業百潔布輕輕擦拭;嚴重銹蝕可噴涂除銹劑靜置后擦拭,除銹后務必擦干并補涂防銹油。
傳動部件潤滑保養
絲桿、螺母及導軌是平口鉗的核心傳動部件,需定期潤滑以保證操作順暢。建議使用潤滑脂或機油涂抹絲桿螺紋及導軌面,保持傳動靈活、減少磨損。潤滑頻率根據使用強度而定,通常每月進行一次,高頻使用場景可適當縮短周期。
需要注意的是,潤滑前應先清除舊油污和鐵屑,避免雜質混入潤滑劑加速磨損。潤滑后擦去表面多余油漬,防止油污吸附灰塵。對于鉸鏈式或帶自鎖裝置的平口鉗,活動關節處也應定期涂抹潤滑油,確保開合順滑。
鉗口檢查與更換
鉗口是平口鉗中磨損較快的部件。隨著使用時間增加,鉗口表面會逐漸光滑、失去摩擦力,甚至出現崩缺或過度磨損,導致夾持力不均、工件松動或變形。應定期檢查鉗口狀態,發現磨損嚴重或平行度誤差超過0.05mm時,及時更換或修磨鉗口。
部分平口鉗設計了可更換鉗口結構,用戶可根據加工需求選擇不同材質或形狀的鉗口。對于軟材料工件,建議配備銅鉗口或尼龍軟鉗口,避免鉗口咬合痕跡;對于已加工面保護,可使用銅皮或鋁皮作為緩沖墊,厚度0.5-1mm為宜。
精度校正與部件檢查
定期檢查平口鉗的安裝精度與部件狀態。活動鉗口與固定鉗口的平行度誤差應控制在0.05mm以內,超差需及時調整或維修。校正時可在鉗口內夾一塊平行墊鐵,用百分表檢測側面接觸情況,確保鉗口與工作臺縱向、橫向及水平位置準確。
檢查手柄、杠桿系統及自鎖裝置是否完好。手柄出現裂紋或損壞會影響施力效果,需及時更換;杠桿系統連接松動或受損會導致夾持力不足,應修復或更換相關部件。同時檢查螺母、螺栓等緊固件是否松動,及時擰緊以保證結構穩定。
規范使用與預防措施
正確使用是延長平口鉗壽命的重要前提。夾緊工件時應松緊適當,僅用手扳緊手柄,嚴禁使用加力桿過度擰緊,以免損壞絲桿螺紋或導致鉗口變形。對于薄壁件、細長桿等易變形工件,應采用多點分散夾持或墊等高塊支撐,避免懸臂受力引起振動或彎曲。
加工過程中應定期清理切屑,防止鐵屑堆積在鉗口與工件之間造成局部壓強劇增、壓出凹坑。強力作業時,應盡量使切削力朝向固定鉗身,利用機床剛性抵抗切削力,保證裝夾穩定性。
總體而言,工業平口鉗的維護保養需圍繞"清潔防銹、潤滑傳動、檢查鉗口、校正精度、規范使用"五個方面展開。通過定期維護與正確操作,可有效延長設備使用壽命,確保加工精度與生產安全。