
 您當前的位置是:
平口鉗的鉗口對稱度如何檢查
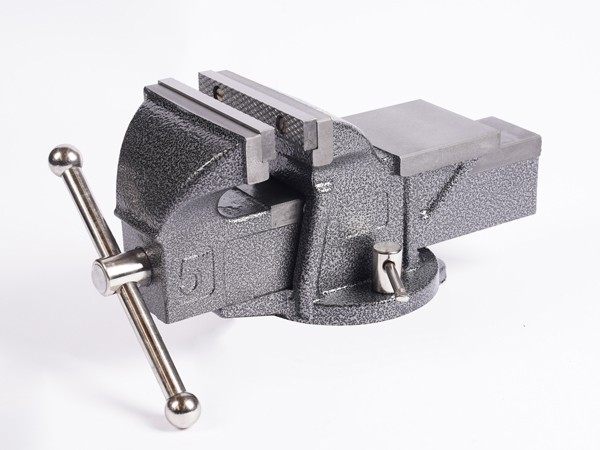
檢查平口鉗鉗口的對稱度,首先需要明確其幾何公差的評價基準。對稱度通常以平口鉗的導軌上平面或底座底面作為主基準,被測要素則是固定鉗口與活動鉗口之間的中心平面。測量的核心原理是檢驗被測中心面是否處于距離為公差值且相對基準中心平面對稱配置的兩平行平面區域內。在實際檢驗前,必須確保平口鉗的基準面本身已符合精度要求,這是后續測量準確的前提。
利用三坐標測量機進行精密評定
對于高精度平口鉗的出廠檢驗或周期性檢定,三坐標測量機是理想的檢測工具。操作時,首先通過測量固定鉗口與活動鉗口的內側平面,擬合出兩者的中心平面作為被測要素。接著,測量平口鉗的基準底面或導軌面,建立評價基準坐標系。將坐標系原點平移至基準中心面后,在被測鉗口面上采集多點數據,利用軟件評價功能計算實測中心面與理想基準中心面的偏差。該方法精度高、數據直觀,適用于復雜形狀及批量檢測。
采用百分表與平板的傳統測量法
在沒有三坐標測量機的情況下,利用檢驗平板和百分表進行傳統測量也是一種可靠的方法。將平口鉗的基準底面平穩放置在檢驗平板上,使用高度千分尺或帶表架的百分表,分別測量固定鉗口和活動鉗口內側面上對應點的高度值。通過比較兩側對應點的高度差,可以評估鉗口相對于基準底面的對稱情況。為了消除基準面的微小誤差,也可采用平板翻轉法,即將工件翻轉180度再次測量,取兩次讀數差值的一半作為對稱度誤差。
使用專用檢具與量塊快速校驗
在成批生產或日常維護中,為了提高檢測效率,常采用專用檢具配合量塊進行快速校驗。將標準檢驗塊放入平口鉗中并夾緊,利用量塊或塞尺測量檢驗塊兩側與鉗口之間的間隙。如果兩側間隙均勻一致,說明鉗口對稱度良好;若間隙差異較大,則表明對稱度存在偏差。這種方法操作簡單、耗時短,能夠快速判定平口鉗的對稱度是否滿足加工要求,是車間現場常用的實用手段。
綜合評估與精度調整建議
完成測量后,需將實測的對稱度誤差值與圖紙標注的公差值進行對比,以判定平口鉗是否合格。若發現對稱度超差,通常與平口鉗導軌磨損、絲杠間隙過大或鉗口面磨損有關。對于輕微偏差,可通過調整導軌鑲條或修磨鉗口面進行補償;若磨損嚴重,則需進行大修或更換相關零部件。定期的對稱度檢查不僅能保障加工工件的尺寸精度,還能有效延長平口鉗的使用壽命。