
 您當前的位置是:
平口鉗怎么選才實用?新手入門
新手選購平口鉗時,首先要評估自己日常加工的工件類型和尺寸范圍。平口鉗的鉗口寬度與開口行程決定了其能夾持的工件大小。對于常見的小型或中型零件,100mm至150mm規(guī)格的平口鉗通常已能滿足大部分需求,且操作靈活、性價比高。若工件尺寸較大或需要更強的剛性支撐,則需考慮200mm以上規(guī)格,但要注意其自重較大,對小工件夾持時可能因鉗口懸空而產(chǎn)生變形風險。
關注核心精度參數(shù)
平口鉗的精度直接影響加工質(zhì)量,新手應重點關注鉗口平行度和安裝面垂直度這兩個核心參數(shù)。優(yōu)質(zhì)的平口鉗,其鉗口平行度通常應控制在0.015mm/100mm以內(nèi),安裝面與鉗口的垂直度誤差應≤0.02mm/100mm。這些微小的偏差在加工薄板或要求較高的零件時會被放大,導致工件單邊翹起或銑出斜面。因此,選擇精度達標且穩(wěn)定的產(chǎn)品,是保證加工質(zhì)量的基礎。
核實安裝接口與兼容性
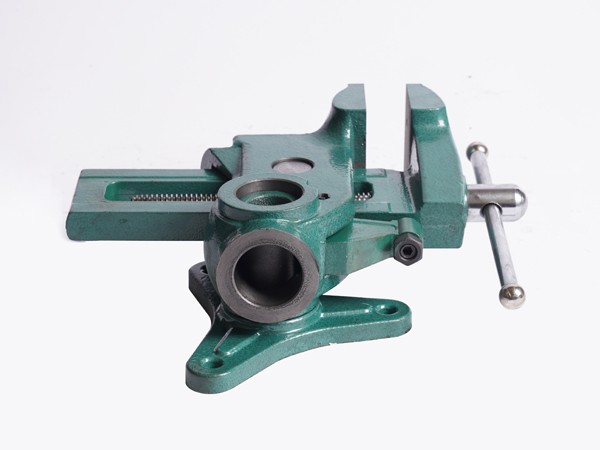
平口鉗需要牢固地安裝在機床工作臺上,因此其底座的T型槽尺寸必須與機床工作臺相匹配。常見的T型槽寬度有12mm、14mm、18mm等規(guī)格,買錯尺寸會導致無法安裝或緊固不牢,存在安全隱患。在選購前,務必測量或查閱機床參數(shù),確認接口規(guī)格一致。此外,還需檢查平口鉗底板的長寬尺寸,確保其能順利放置在機床工作臺上,不會與立柱等部件發(fā)生干涉。
選擇合適的鉗口與材質(zhì)
鉗口的類型和材質(zhì)需要根據(jù)加工工件的特性來選擇。對于表面光潔或已精加工的工件,使用光滑的硬鉗口即可,必要時可墊上銅皮以防夾傷。加工鋁件、塑膠件或薄壁工件時,應選用軟鉗口,以增大摩擦面積并防止工件變形。若經(jīng)常夾持圓棒料,帶有V形槽的鉗口能提供更好的自定心效果。同時,平口鉗主體宜選用碳鋼、鉻鉬鋼或高強度鑄鐵,以確保在強力夾緊時不變形,長期使用仍能保持精度。
避開常見選型誤區(qū)
新手在選購時容易陷入一些誤區(qū)。首先,不要將普通的臺虎鉗與機床用平口鉗混淆,后者具備精磨的安裝基準面和防松結(jié)構(gòu),專為機床切削設計,而前者在振動下容易松動。其次,并非尺寸越大越好,過大的平口鉗不僅占用工作臺空間,而且對于小批量、多品種的靈活加工場景,中等規(guī)格的平口鉗反而更具優(yōu)勢。最后,精度并非越高越好,應根據(jù)自身機床的加工能力和產(chǎn)品要求來選擇,盲目追求高精度會造成不必要的成本浪費。